


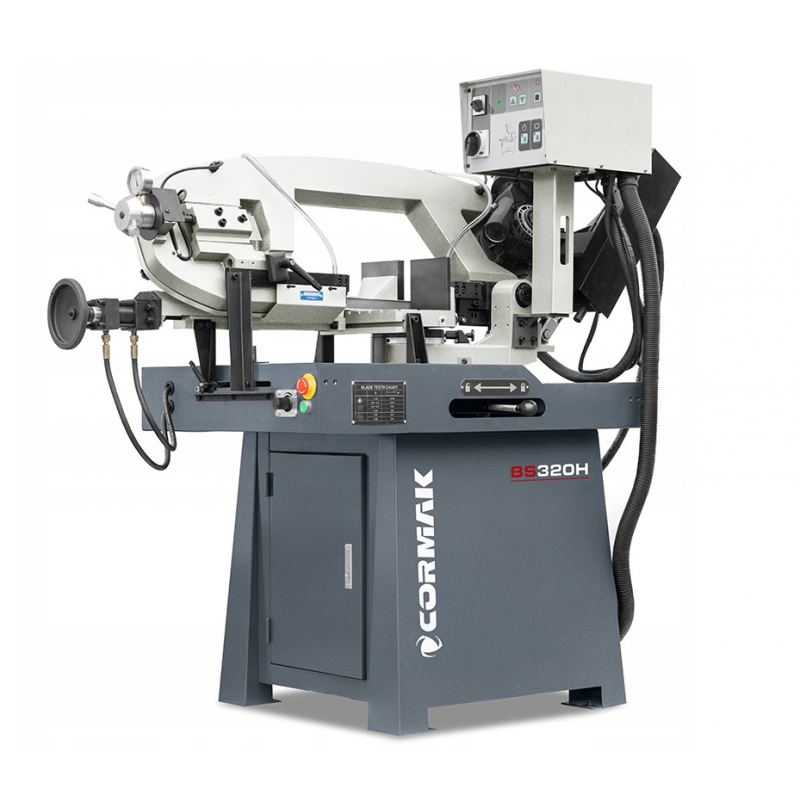
O corte torto é um dos problemas mais frequentes que surgem ao trabalhar com uma serra de fita para metal. Quando a máquina não mantém o ângulo, surgem retrabalhos, paragens e perdas de material. A precisão do corte também diminui, o que é muito importante na produção de elementos para estruturas de aço, armações, perfis e peças de montagem.
O corte torto é um dos problemas mais comuns que surgem ao trabalhar com uma serra de fita para metal. Quando a máquina não mantém o ângulo, surgem retificações, paragens e perdas de material. A precisão do corte também diminui, o que é muito importante na produção de elementos para estruturas de aço, armações, perfis e peças de montagem.
Uma serra de fita para metal bem ajustada deve garantir um corte estável, repetível e uniforme. Se a fita começar a desviar-se para o lado, a causa reside normalmente no estado da lâmina, nas configurações da máquina, na escolha dos parâmetros ou na fixação incorreta do material. Abaixo, abordamos as 8 razões mais comuns pelas quais a serra de fita corta torto.
1. Fita de corte desgastada ou danificada
A causa mais comum de um corte torto é uma fita cega, lascada ou desgastada de forma irregular. Os dentes desgastados não penetram no material de forma uniforme, o que faz com que a fita comece a desviar-se da linha de corte. O problema pode ser particularmente visível quando os danos ocorrem apenas num dos lados da dentadura.
Nessa situação, aumentar a pressão não resolverá o problema. Um avanço demasiado agressivo pode curvar ainda mais a fita, sobreaquecê-la e acelerar o desgaste. O melhor é interromper o trabalho, verificar o estado dos dentes da lâmina e substituir a lâmina, caso sejam visíveis fissuras, lascas ou desgaste unilateral.
2. Fita mal escolhida para o material
Nem todas as fitas são adequadas para todos os materiais e secções transversais. Os perfis de parede fina requerem um dentado diferente, os rolos maciços outro, e ainda outro para a aço inoxidável, o alumínio ou materiais de difícil usinagem. Um dente demasiado grande pode puxar o perfil fino, enquanto uma dentadura demasiado fina pode ficar obstruída com aparas no caso de material maciço.
As serras de fita para metal mal escolhidas provocam vibrações, resistência de corte irregular e desvio da fita da trajetória correta. Na escolha, é necessário ter em conta o tipo de material, o diâmetro, a espessura da parede, a secção transversal da peça e a amplitude de corte da máquina. Uma fita bem escolhida reduz o risco de o corte desviar-se e melhora a qualidade da superfície após o corte.
3. Tensão incorreta da fita
A fita deve funcionar com a tensão adequada. Se estiver demasiado frouxa, curva-se sob carga, ondula e não realiza o corte em linha reta. Pode também sair das rodas-guia ou causar uma superfície de corte irregular.
Uma tensão excessiva também é prejudicial. Pode acelerar o desgaste dos rolamentos, das rodas, das guias e da própria fita. Em casos extremos, leva à ruptura da fita, especialmente no ponto de soldadura. A tensão deve ser ajustada de acordo com as instruções do fabricante da serra de fita em questão e, em caso de utilização intensiva, deve ser verificada regularmente.
4. Guias mal ajustadas ou gastas
As guias estabilizam a fita o mais próximo possível do ponto de corte. Se estiverem posicionadas demasiado longe do material, o troço de fita não apoiado é mais longo e a lâmina desvia-se mais facilmente da linha de corte. Um corte torto pode também resultar de rolos gastos, guias sujas, folgas no sistema de guias ou de um ajuste incorreto.
Antes de iniciar o trabalho, convém ajustar as guias o mais próximo possível da peça a cortar, deixando apenas a folga de trabalho necessária. Deve-se também verificar regularmente o estado dos roletes, rolamentos e insertos de guia, bem como a limpeza de todo o sistema. Uma guia da fita bem mantida tem um impacto direto na precisão do corte.
5. Avanço excessivo do braço
A descida demasiado rápida do braço é uma causa frequente do desvio da fita. Quando o avanço é excessivo, os dentes não conseguem acompanhar o corte e a remoção das aparas. A fita começa a trabalhar sob uma carga excessiva, deforma-se, sobreaquece e pode desviar-se da linha marcada.
O avanço deve ser ajustado ao material, à secção transversal e ao estado da fita. Rolos grandes e maciços, perfis espessos e aço mais difícil de usinar exigem um corte mais suave. Um avanço mais lento e estável proporciona normalmente uma melhor qualidade, prolonga a vida útil da fita e reduz o risco de erros dimensionais.
6. Fixação instável do material
Mesmo uma máquina de corte de metal robusta não garantirá um resultado uniforme se o material se deslocar no torno. O problema surge frequentemente com barras, tubos e perfis longos, que caem sob o próprio peso para fora da mesa de trabalho. Durante o corte, a peça pode alterar de posição, o que afeta imediatamente o ângulo e a retilineidade do corte.
O material deve ser firmemente pressionado no torno e apoiado de forma estável. Recomenda-se guiar os elementos mais longos sobre roletes, suportes ou escoras. Ao cortar em ângulo, é necessário verificar adicionalmente se o perfil não gira nem se desloca lateralmente sob a pressão da fita.
7. Falta de rodagem da nova fita
A nova fita não deve ser submetida imediatamente ao avanço máximo. Os dentes novos estão afiados, mas as suas arestas requerem um amaciamento delicado. Se, desde o primeiro corte, trabalharem de forma demasiado agressiva, podem lascar-se e a fita perderá rapidamente a geometria de corte uniforme.
Após a instalação de uma nova lâmina, é aconselhável efetuar os primeiros cortes com um avanço menor e uma carga limitada. Só após um curto período de amaciamento é que se podem aumentar gradualmente os parâmetros de funcionamento. Trata-se de uma operação simples que ajuda a manter a precisão do corte e a prolongar a vida útil da lâmina.
8. Desgaste da máquina ou escolha inadequada do modelo
Um corte torto pode resultar não só da fita, mas também do estado da própria serra. Folga no braço, rolamentos gastos, rodas desalinhadas, um torno danificado ou uma estrutura enfraquecida têm um grande impacto na qualidade do trabalho. Em máquinas mais antigas, o problema pode residir também numa rigidez ou potência do motor insuficiente em relação ao material a cortar.
Em condições de utilização intensiva, vale a pena optar por serras de fita para metal robustas, com uma amplitude de corte adequada, uma estrutura resistente e um bom guiamento da fita. Na produção em série, as serras de fita automáticas também se revelam eficazes, pois melhoram a repetibilidade e reduzem a influência do operador em cada ciclo.
Como evitar um corte torto?
Para minimizar este problema, deve-se verificar regularmente o estado da fita, a tensão, as guias, o avanço e a fixação do material. A escolha da fita adequada ao tipo de trabalho é também muito importante. Parâmetros diferentes serão adequados para perfis finos e outros para barras maciças, aço inoxidável ou alumínio.
Ao adquirir a máquina, vale a pena prestar atenção à amplitude de corte, à estabilidade do braço, à qualidade do torno, à facilidade de regulação das guias, à disponibilidade de peças de desgaste e à possibilidade de ligar um sistema de arrefecimento. Uma serra de fita bem escolhida limita as retificações, reduz as perdas de material e ajuda a manter a elevada qualidade das peças.
Resumo
A serra de fita costuma cortar torto devido a uma fita gasta ou mal escolhida, tensão incorreta, guias mal ajustadas, avanço excessivo ou fixação deficiente do material. O problema nem sempre significa uma avaria grave da máquina. Muitas vezes, basta substituir a fita, corrigir as configurações ou reduzir a carga durante o corte.
A inspeção regular da serra de fita, a escolha adequada da serra de fita para metal e o apoio estável da peça permitem manter uma elevada precisão de corte, limitar as paragens e reduzir os custos de exploração na oficina e na produção.
