


Um bom ângulo de afiação da broca tem um impacto direto na qualidade do furo, na velocidade de trabalho, na durabilidade da ferramenta e na segurança do operador. Uma geometria mal escolhida pode causar sobreaquecimento, oscilações, um furo irregular, o rápido embotamento das arestas e um maior risco de danos na broca ou na peça a trabalhar.
Um bom ângulo de afiação da broca tem um impacto direto na qualidade do furo, na velocidade de trabalho, na durabilidade da ferramenta e na segurança do operador. Uma geometria mal escolhida pode causar sobreaquecimento, oscilações, furos irregulares, cegação rápida das arestas e um risco maior de danificar a broca ou a peça a ser trabalhada.
Por isso, ao perfurar aço, alumínio e aço inoxidável, é importante saber que ângulo escolher, como se faz o afiamento correto das brocas e quando é que uma afiadora de brocas é a melhor opção em vez do afiamento manual numa esmeriladora.
O que é o ângulo de afiação de uma broca?
O ângulo de afiação, também denominado ângulo de vértice da broca, é o ângulo entre as duas arestas de corte principais. Nas brocas para metal mais utilizadas, encontram-se valores de 118° e 135°, mas, na prática, a geometria deve ser adaptada ao material, ao tipo de ferramenta e ao método de perfuração.
Este parâmetro influencia a facilidade com que a broca penetra no material, a estabilidade do seu funcionamento, a evacuação das limalhas e a qualidade do orifício resultante. Mesmo as boas brocas para metal perdem o fio após algum tempo, pelo que a sua reabilitação exige a manutenção do ângulo correto, da simetria das arestas e de uma dissipação adequada do calor durante o afiamento.
Qual é o ângulo de afiação de uma broca para aço?
Para o aço de construção típico, utiliza-se mais frequentemente um ângulo de 118°. Trata-se de uma solução universal para perfis de aço, chapas, barras planas, cantoneiras e elementos soldados. Uma broca afiada com este ângulo penetra bem no material e é adequada para a maioria dos trabalhos em oficina.
No caso de tipos de aço mais duros, pode utilizar-se um ângulo de 135°, especialmente com brocas de cobalto HSS-Co ou ferramentas destinadas a trabalhos de usinagem mais exigentes. Uma ponta mais plana melhora a estabilidade, facilita o centragem e reduz o risco de a broca escorregar na superfície.
No caso de diâmetros maiores, convém ter em atenção não só o ângulo, mas também a velocidade de rotação, o avanço, a refrigeração e a fixação estável da peça. Parâmetros mal escolhidos podem danificar até mesmo uma broca corretamente afiada.
Qual é o ângulo de afiação adequado para uma broca de alumínio?
O alumínio é um material macio e dúctil, pelo que, durante a perfuração, pode aderir às arestas de corte e obstruir as ranhuras da broca. Para o alumínio, utiliza-se geralmente um intervalo de cerca de 90° a 118°, dependendo da liga, da espessura e do tipo de orifício.
Em trabalhos típicos de oficina, uma broca padrão de 118° funciona bem, desde que esteja afiada. No caso de chapas finas ou ligas de alumínio macias, pode ser vantajoso utilizar um ângulo menor, por exemplo, 90°–100°, o que facilita o início da perfuração e limita a expansão do material.
No alumínio, é muito importante a remoção eficaz das limalhas. Rotações demasiado elevadas, arestas rombas e falta de lubrificação podem causar aumento da temperatura, rebarbas e diminuição da precisão do orifício.
Qual é o ângulo de afiação da broca para aço inoxidável?
O aço inoxidável é mais difícil de usinar do que o aço de construção comum. Dissipa menos calor e tem tendência a endurecer durante a perfuração. Para o aço inoxidável, utiliza-se mais frequentemente um ângulo de 135°, ou eventualmente um intervalo entre cerca de 130° e 140°.
Uma broca com um ângulo de 135° tem uma ponta mais plana, estabiliza-se melhor em superfícies mais duras e é mais resistente às cargas. Ao trabalhar com aço inoxidável, recomenda-se a utilização de brocas de cobalto, refrigeração, rotações mais baixas e avanço constante. Um avanço demasiado lento pode provocar o deslizamento da ferramenta e o endurecimento do material, enquanto rotações demasiado elevadas conduzem rapidamente ao sobreaquecimento.
Ângulos de afiação orientativos para brocas
| Material | Ângulo orientativo | Observações práticas |
|---|---|---|
| Aço de construção | 118° | Escolha universal para a maioria dos trabalhos de oficina. |
| Aço mais duro | 135° | Melhor centragem e funcionamento mais estável sob cargas mais elevadas. |
| Alumínio | 90°–118° | Requer uma ferramenta afiada, boa remoção de aparas e lubrificação. |
| Aço inoxidável | 130°–140°, frequentemente 135° | Requer refrigeração, rotações mais baixas e um avanço estável. |
Os valores indicados são orientativos. A escolha final depende do tipo de broca, do diâmetro, do material, da máquina, da refrigeração e das recomendações do fabricante da ferramenta.
Afiar brocas – por que razão vale a pena fazê-lo regularmente?
Uma broca afiada corta o material de forma uniforme, não requer pressão excessiva e remove melhor as aparas. Uma ferramenta romba, em vez de cortar, começa a empurrar o material. Isto provoca sobreaquecimento, maior carga na máquina, pior qualidade do orifício e desgaste mais rápido da ferramenta.
O afiamento regular das brocas permite prolongar a sua vida útil e manter uma qualidade consistente dos orifícios. Isto reveste-se de especial importância em serralharias, oficinas, fábricas de ferramentas e unidades de produção, onde as brocas são utilizadas diariamente.
A regeneração é particularmente rentável no caso de ferramentas mais caras, como as de cobalto e de metal duro, bem como no trabalho frequente com aço inoxidável. Em vez de deitar fora as ferramentas cegas, é possível restaurar a sua geometria e reutilizá-las na produção.
Afiar manualmente ou utilizar uma afiadora de brocas?
Em muitas oficinas, continua a ser utilizada a afiação manual numa esmeriladora de mesa. É possível, mas requer experiência. É necessário manter o ângulo correto, o comprimento uniforme de ambos os gumes e evitar o sobreaquecimento do aço. Se um gume for mais comprido do que o outro, a broca começará a oscilar e o orifício poderá ficar maior do que o diâmetro nominal.
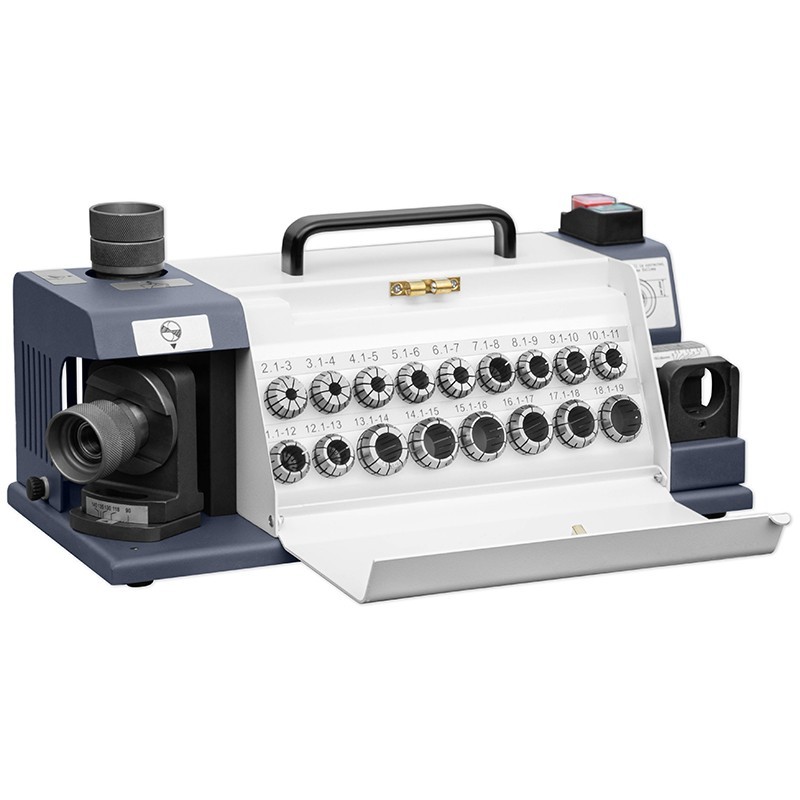
Uma melhor solução em muitas empresas será um afiador de brocas ou uma afiadora profissional. Este tipo de equipamento ajuda a definir o ângulo correto, acelera o trabalho e reduz os erros do operador. É particularmente útil em situações em que se afiam muitas brocas e a repetibilidade é importante.
Boas afiadoras de brocas permitem restabelecer mais rapidamente a operacionalidade da ferramenta, manter a simetria e reduzir a afiação «a olho». Isto traduz-se numa melhor qualidade dos furos e num menor risco de danos nas peças.
Como colocar corretamente a broca no afiador?
Para colocar corretamente a broca no afiador, deve-se primeiro escolher o mandril, o casquilho ou o adaptador adequado ao diâmetro da ferramenta. A broca deve ficar fixa de forma estável, sem folga, sem inclinação e sem risco de deslizar acidentalmente.
- Verifique o diâmetro da broca e o intervalo de trabalho da afiadora.
- Escolha o mandril ou o casquilho de orientação adequado.
- Defina o ângulo de afiação necessário de acordo com o material e o tipo de ferramenta.
- Fixa a broca simetricamente, de modo a que ambas as arestas sejam afiadas uniformemente.
- Efetue a afiação sem pressão excessiva e sem sobreaquecer as arestas.
- Após o afiamento, verifique a simetria, o fio e o estado da ponta da broca.
O posicionamento correto da broca na afiadora ajuda a manter a geometria, protege as arestas de corte e reduz o risco de erros durante a perfuração.
Erros mais comuns na afiação de brocas
- bordas de corte irregulares – provocam oscilações e alargamento do orifício;
- ângulo de afiação incorreto – dificulta a penetração no material ou enfraquece a aresta;
- sobreaquecimento da broca – pode reduzir a durabilidade da aresta de corte;
- falta de simetria – leva a um trabalho irregular e a uma menor precisão;
- afiar todas as brocas da mesma forma – diferentes materiais e tipos de ferramentas exigem geometrias diferentes;
- omissão da verificação após a afiação – mesmo um pequeno erro pode prejudicar a qualidade do furo.
É possível afiar todas as brocas da mesma forma?
Nem todas as brocas se afiam da mesma forma. As brocas HSS clássicas para metal têm uma geometria diferente das brocas para betão, das ferramentas escalonadas, das brocas especiais ou das brocas de carboneto. Antes de afiar, vale a pena verificar o tipo de ferramenta e as recomendações do fabricante.
No caso das brocas HSS padrão, o mais importante é manter o ângulo correto, a simetria e o fio afiado das arestas. No caso de ferramentas mais caras, vale a pena utilizar equipamentos que permitam afiar de forma repetitiva, sem sobreaquecimento e sem alterações acidentais na geometria.
Resumo
Para o aço comum, opta-se geralmente por um ângulo de 118°; para o alumínio, um intervalo de cerca de 90° a 118°; e para o aço inoxidável, na maioria das vezes, 135°. Trata-se de valores orientativos, que devem ser ajustados ao tipo de broca, ao material, ao diâmetro e às condições de trabalho.
Um ângulo de afiação adequado, arestas afiadas e uma verificação regular da geometria melhoram a qualidade dos furos, reduzem o desgaste das ferramentas e diminuem o risco de danos na peça. Em caso de perfuração frequente, recomenda-se a utilização de um afiador de brocas, que facilita a manutenção da repetibilidade, reduz o tempo de recuperação e ajuda a manter as ferramentas em bom estado durante mais tempo.
