

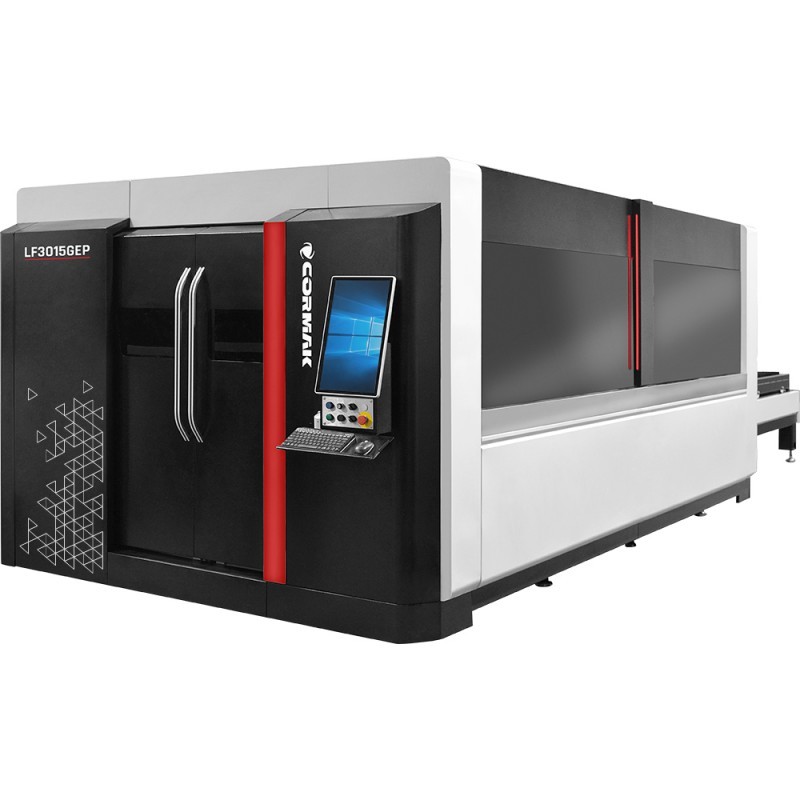
Corte a laser ou corte por plasma? A escolha depende do metal, da espessura da chapa, das tolerâncias exigidas e do acabamento posterior. Descubra quando o laser de fibra oferece maior precisão e melhor qualidade de aresta e quando o plasma CNC pode ser mais económico para chapas espessas e estruturas metálicas.
A escolha entre uma máquina de corte a laser e uma máquina de corte por plasma depende do material, da espessura da chapa, das tolerâncias dimensionais e dos trabalhos posteriores ao corte. Ambas as tecnologias são utilizadas em aço, alumínio e aço inoxidável, mas diferem em precisão, qualidade das arestas, custos e possibilidades de produção.
O laser de fibra proporciona cortes estreitos e precisos, sobretudo em chapas finas e médias. O plasma CNC é frequentemente económico para chapas mais espessas e elementos estruturais com tolerâncias mais amplas. Compare as tecnologias laser e plasma CORMAK.
Laser e plasma – diferenças fundamentais
Uma máquina de corte a laser concentra um feixe de luz no metal, que funde localmente e é removido por um gás de assistência. Com parâmetros adequados, permite uma abertura de corte estreita, contornos repetíveis e arestas que frequentemente precisam de pouco acabamento. Compare as máquinas de corte a laser de fibra CORMAK.
Uma máquina de corte por plasma utiliza um arco elétrico e um jato de gás ionizado que funde e remove o metal da zona de corte. O processo funciona com materiais condutores, incluindo aço estrutural, inox e alumínio. É útil para muitas peças de construção metálica e componentes espessos.
Em termos gerais, escolhe-se laser quando a precisão e a estética são essenciais, e plasma quando se admitem tolerâncias maiores e se pretende menor investimento inicial. Contudo, é indispensável analisar o modelo concreto, a potência e a qualidade exigida.
Critério 1: material
Aço estrutural
O aço pode ser cortado com ambos os métodos. O laser é vantajoso para furos pequenos, contornos complexos, tolerâncias apertadas e peças de montagem precisa. O plasma é adequado para armações, suportes, placas de montagem e estruturas onde seja aceitável uma limpeza adicional da aresta.
Aço inoxidável
No inox, um laser de fibra com gás adequado pode produzir uma aresta mais estética e reduzir a retificação. Isto é importante em caixas, painéis, guardas e componentes de máquinas. O plasma também corta inox, mas as exigências visuais elevadas podem implicar acabamento adicional.
Alumínio
O alumínio pode ser processado com ambas as tecnologias. O laser de fibra é adequado para peças precisas em chapas finas e médias, dependendo da liga e da superfície. O plasma pode ser uma alternativa para componentes estruturais mais espessos quando se privilegiam rapidez e custo por peça.
Critério 2: espessura da chapa
Nas chapas finas, o laser proporciona normalmente maior precisão, uma abertura estreita e a possibilidade de produzir furos pequenos e contornos complexos. As peças podem avançar rapidamente para quinagem, soldadura, montagem ou pintura.
Nas espessuras médias, a escolha depende das tolerâncias e do custo dos processos seguintes. Quando se procuram poucas rebarbas e um encaixe exato, o laser tende a ser vantajoso. Em formas simples e com tolerâncias mais amplas, o plasma CNC pode ser mais económico.
Nas chapas espessas, o plasma é frequentemente prático para estruturas metálicas e componentes de máquinas. Não existe, porém, uma espessura universal que separe as tecnologias: tudo depende da potência do laser, da corrente da fonte de plasma, do material e da qualidade pretendida.
Critério 3: tolerâncias e qualidade da aresta
O laser é geralmente a melhor escolha para medidas exatas, geometrias elaboradas, furos pequenos e ligações estreitas entre partes. Uma superfície de corte de qualidade pode reduzir a remoção de rebarbas e a retificação. Considere os lasers de fibra de alta precisão.
O plasma adequa-se a estruturas com tolerâncias mais amplas e acabamento posterior permitido. A altura correta da tocha, o gás, a velocidade e a fonte de alimentação ajudam na repetibilidade. Consulte as mesas de corte por plasma CNC CORMAK.
A qualidade de ambos os métodos depende também do estado da chapa, da potência e regulação da fonte, do gás, da perfuração inicial, da estabilidade da mesa e dos consumíveis. As tolerâncias reais devem ser verificadas em amostras e na documentação da máquina.
Velocidade, custos e acabamento posterior
Comparar apenas a velocidade de corte é insuficiente. O custo final inclui programação, perfuração inicial, gás, eletricidade, bicos, outros consumíveis, remoção de rebarbas, retificação e eventual endireitamento. Também contam o aproveitamento da chapa e as peças rejeitadas.
O laser exige normalmente maior investimento, mas pode reduzir os trabalhos manuais em componentes de precisão. O plasma apresenta muitas vezes um custo de entrada inferior e é indicado para peças espessas com tolerâncias mais flexíveis. O custo por minuto de corte não representa toda a despesa.
Analise encomendas reais: metais utilizados, espessuras, complexidade, lotes mensais, tolerâncias e trabalhos seguintes. Só o custo da peça completamente acabada demonstra qual a tecnologia mais económica.
Laser ou plasma – comparação rápida
| Critério | Laser de fibra | Plasma CNC |
|---|---|---|
| Aplicação | Peças precisas, chapas finas e médias | Chapas espessas e estruturas de aço |
| Qualidade da aresta | Normalmente muito boa | Boa, com limpeza mais frequente |
| Abertura do corte | Habitualmente mais estreita | Habitualmente mais larga |
| Investimento | Geralmente superior | Geralmente inferior |
| Acabamento | Frequentemente reduzido | Mais remoção de rebarbas e retificação |
Qual a tecnologia mais adequada?
Escolha laser se corta sobretudo chapas finas e médias e precisa de furos pequenos, elevada precisão, boas arestas e repetibilidade. É indicado para caixas, painéis, componentes inox e peças destinadas a quinagem ou montagem.
Escolha plasma se trabalha principalmente chapas espessas, armações, suportes e estruturas em aço e aceita a limpeza posterior da aresta. Pode aumentar a produtividade com um investimento inicial inferior ao de muitos lasers.
Para produção diversificada, faça cortes de teste em peças iguais, meça as dimensões e compare o tempo total de fabrico. Experimentar o material utilizado na empresa fornece informação mais útil do que tabelas gerais.
Conclusão
O laser de fibra oferece alta precisão, cortes estreitos e boa qualidade das arestas, sobretudo em chapas finas e médias e peças complexas. O plasma CNC é prático para materiais espessos e estruturas em que produtividade e economia são essenciais.
A decisão deve basear-se no material, na espessura, nas tolerâncias, na qualidade da aresta e no custo da peça acabada. Testes e análise do acabamento posterior ajudam a selecionar a máquina mais adequada.
