


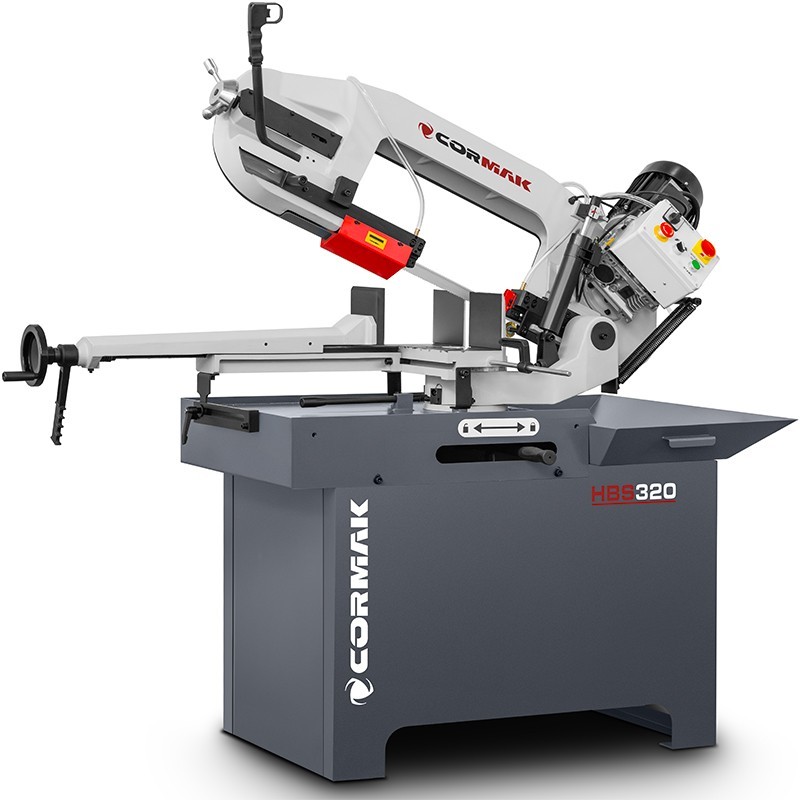
A quebra da fita numa serra de fita é um problema que atrasa o trabalho, aumenta os custos de exploração e prejudica a qualidade do corte. Isto aplica-se tanto a pequenas oficinas como a instalações industriais, onde as serras de fita para metal funcionam diariamente durante muitas horas.
A ruptura da fita numa serra de fita é um problema que atrasa o trabalho, aumenta os custos de exploração e prejudica a qualidade do corte. Isto aplica-se tanto a pequenas oficinas como a instalações industriais, onde as serras de fita para metal funcionam diariamente durante muitas horas.
Na maioria das vezes, a causa não é a própria fita, mas sim uma combinação de vários fatores: dentadura mal selecionada, tensão inadequada, avanço demasiado agressivo, falta de amaciamento, refrigeração insuficiente ou guias gastas. Um diagnóstico correto permite reduzir rapidamente o número de avarias e prolongar a vida útil da ferramenta.
Escolha incorreta da fita para o material
Uma das causas mais frequentes de rutura da fita é a escolha incorreta do dentado. Utiliza-se uma fita diferente para rolos cheios e outra para perfis, tubos, cantoneiras, feixes de material ou elementos de parede fina. Se a dentadura for demasiado esparsa, os dentes podem penetrar agressivamente no material, prender-se nas arestas e fraturar-se. Por outro lado, uma dentadura demasiado fina pode ficar obstruída por aparas, o que aumenta a temperatura, a resistência ao corte e a carga sobre a fita.
Na escolha, é importante ter em atenção:
- tipo de material: aço de construção, aço inoxidável, alumínio, ferro fundido, materiais de difícil usinagem;
- secção transversal: maciça, perfil fechado, tubo, perfil plano, conjunto de elementos;
- dureza e tendência do material para encravamento;
- intervalo recomendado de dentes a atuar simultaneamente no material;
- tipo de fita: bimetálica, de carboneto ou especializada para uma aplicação específica.
A serra de fita para metal funcionará de forma mais estável se a fita for selecionada de acordo com a tarefa real e não apenas com as dimensões da máquina. Em caso de mudanças frequentes de materiais, vale a pena dispor de vários tipos de fitas e utilizá-las de acordo com a sua finalidade.
Tensão da fita demasiado elevada ou demasiado baixa
A tensão inadequada da fita é outra causa típica de avaria. Uma fita demasiado frouxa pode ondular, sair da trajetória de guiamento, provocar um corte torto e aumentar o risco de encravamento no material. Uma fita demasiado esticada funciona sob carga excessiva, o que pode levar à sua ruptura, especialmente na zona da soldadura.
A tensão deve ser controlada de acordo com as instruções do fabricante da cortadora e da fita. Em máquinas equipadas com manómetro ou indicador de tensão, é aconselhável verificar regularmente se as indicações estão dentro do intervalo de funcionamento. Em equipamentos sujeitos a utilização intensiva, a verificação deve fazer parte da manutenção diária.
Avanço e velocidade de corte incorretos
Um avanço demasiado rápido do braço provoca sobrecarregamento da fita. Nesse caso, os dentes não têm tempo para cortar corretamente, começando a arrancar o material, a lascar-se ou a aquecer. Um avanço demasiado baixo também não é benéfico, uma vez que os dentes podem deslizar pela superfície em vez de cortar, o que conduz ao embotamento e à deterioração da qualidade do corte.
A velocidade da fita é igualmente importante. Uma velocidade demasiado elevada pode sobreaquecer a lâmina, especialmente no caso de aço inoxidável e materiais difíceis de trabalhar. Uma velocidade demasiado baixa pode causar solavancos, limalhas irregulares e um funcionamento instável.
Os parâmetros de corte devem ser selecionados de acordo com o material, a secção transversal, o tipo de fita e o estado da máquina. A aço de construção, o alumínio, o aço inoxidável e os rolos maciços requerem configurações diferentes das dos perfis de parede fina. Um avanço e uma velocidade bem selecionados prolongam a vida útil da fita e melhoram a qualidade do trabalho do metal.
Falta de rodagem da fita nova
Uma serra de fita para metal nova não deve funcionar a plena carga desde o primeiro corte. Os dentes novos têm arestas afiadas, mas são suscetíveis a microdanos. Se for aplicado imediatamente o avanço máximo, os dentes podem lascar-se, o que acelera o desgaste e aumenta o risco de rutura da fita.
O amaciamento consiste em realizar os primeiros cortes com um avanço limitado e passar gradualmente para os parâmetros normais. Desta forma, as arestas dos dentes estabilizam-se em condições controladas. Trata-se de uma operação simples que, muitas vezes, aumenta significativamente a durabilidade da ferramenta, especialmente ao cortar secções transversais completas e materiais mais duros.
Guias, rodas e escova de limpeza gastas
As guias são responsáveis pelo alinhamento correto da fita na zona de corte. Se estiverem gastas, mal ajustadas, sujas ou com folga, a fita pode torcer-se, roçar e trabalhar num ângulo desfavorável. O resultado são cortes tortos, fissuras, aquecimento excessivo e desgaste mais rápido dos dentes.
As rodas-guia também têm grande importância. A acumulação de limalhas, uma superfície danificada da roda ou uma trajetória de trabalho incorreta podem causar tensões adicionais. Uma escova de limpeza com defeito não remove as limalhas dos espaços entre os dentes, o que faz com que a fita se entupa e aqueça mais rapidamente.
A manutenção regular deve incluir a verificação das guias, rolamentos, rodas, escova, proteções e sistema de tensionamento. Nas máquinas de usinagem de metal, mesmo pequenas negligências podem rapidamente traduzir-se numa ruptura dispendiosa da fita.
Arrefecimento insuficiente
O líquido de arrefecimento reduz a temperatura no local de corte, limita o atrito e ajuda a remover as limalhas. A falta de arrefecimento adequado provoca o sobreaquecimento da fita, um embotamento mais rápido dos dentes e um maior risco de rutura. O problema é particularmente evidente no caso do aço inoxidável, de secções transversais maciças e de cortes longos.
É necessário verificar o nível do líquido de arrefecimento, a sua concentração, a limpeza e a permeabilidade das tubagens. O jato deve incidir diretamente na zona de corte. Também é aconselhável verificar se não se acumula uma quantidade excessiva de limalhas no depósito, o que pode prejudicar o funcionamento da bomba e dos bicos.
Fixação instável do material
Mesmo uma fita bem escolhida pode partir-se se o material se deslocar durante o corte. Uma fixação instável no torno, o apoio de apenas uma extremidade de um perfil longo ou o corte de um feixe sem a pressão adequada aumentam o risco de encravamento da fita.
O material deve ser imobilizado de forma a não rodar, não se levantar nem entrar em vibração. No caso de peças longas, recomenda-se a utilização de transportadores de rolos, suportes ou mesas de receção. Uma fixação estável melhora a qualidade do corte e protege a lâmina contra sobrecargas repentinas.
Como identificar a causa da ruptura da fita?
Após a ruptura da fita, é aconselhável analisar não só o momento da avaria em si, mas também os sintomas que a antecederam. Um corte torto pode indicar um problema com as guias, a tensão ou o desgaste dos dentes. Descolorações e sobreaquecimento sugerem velocidade excessiva, arrefecimento insuficiente ou dentes entupidos. Dentes lascados podem significar falta de amaciamento, avanço excessivo ou dentadura mal selecionada.
| Sintoma | Possível causa | O que verificar? |
|---|---|---|
| Corte torto | Fita solta, guias gastas, avanço incorreto | Tensão, guias, estabilidade do material |
| Desgaste dos dentes | Falta de amaciamento, avanço demasiado agressivo, dentadura inadequada | Tipo de fita, primeiros cortes, parâmetros de funcionamento |
| Sobreaquecimento da fita | Velocidade demasiado elevada, falta de líquido de arrefecimento, dentes entupidos | Arrefecimento, velocidade, escova de limpeza |
| Ruptura na zona de soldadura | Tensão excessiva, desgaste da fita, sobrecarga | Tensão, estado das rodas, condições de corte |
Como evitar que as fitas se partam?
Para reduzir o risco de avarias, é necessário combinar a escolha correta da ferramenta com a operação adequada da máquina. As principais medidas preventivas são:
- escolha da fita adequada ao material, à secção transversal e ao tipo de corte;
- verificação regular da tensão;
- ajuste da velocidade e do avanço adequados da fita;
- rodagem das novas fitas antes de as submeter a carga total;
- verificação das guias, rodas, escovas e rolamentos;
- manutenção de um arrefecimento eficaz;
- fixação estável do material no torno;
- limpeza regular da máquina para remover limalhas.
Também vale a pena tomar notas breves de manutenção: que material foi cortado, que fita foi utilizada, quais os parâmetros definidos e quando ocorreu o problema. Desta forma, é mais fácil identificar um erro recorrente e corrigir o processo.
Resumo
A ruptura das fitas nas cortadoras de fita resulta, na maioria das vezes, da escolha inadequada da fita, de uma tensão incorreta, de um avanço demasiado agressivo, da falta de rodagem, de guias gastas ou de um arrefecimento ineficaz. Cada um destes problemas pode ser minimizado através de uma utilização correta e de uma manutenção regular.
Uma serra de fita bem operada garante um corte preciso, repetível e seguro. A escolha adequada da fita e o controlo dos parâmetros de funcionamento permitem reduzir custos, limitar as paragens e melhorar a eficiência do processamento de metal.
