


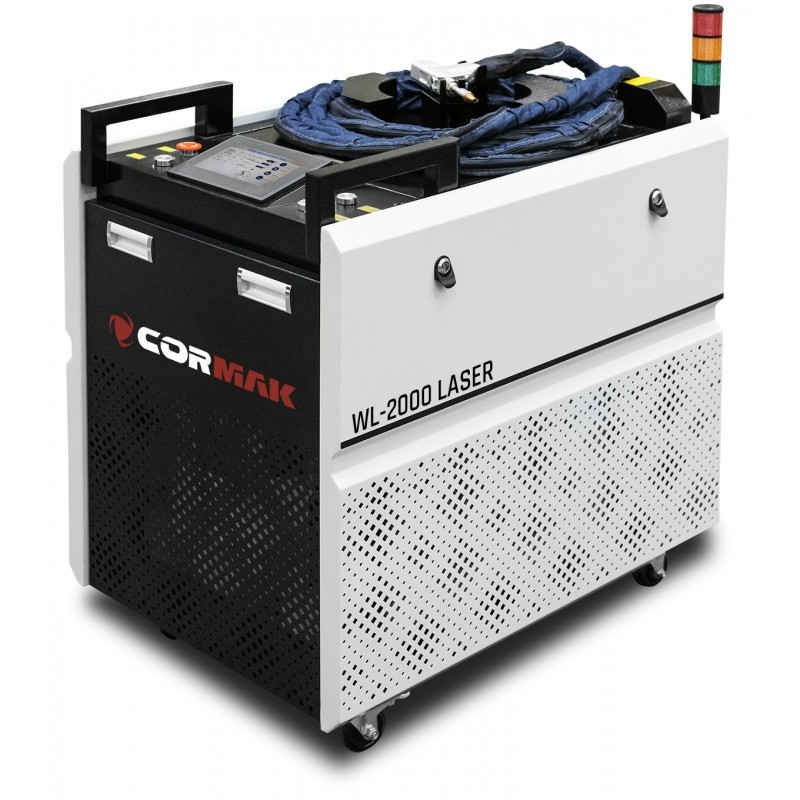
A soldadura a laser de alumínio e de aço inoxidável permite obter soldaduras estreitas, estéticas e repetíveis, com um aporte de calor limitado. No entanto, o resultado final não depende apenas da potência do equipamento. São igualmente importantes a preparação da superfície, o encaixe das peças, o gás de proteção, a forma como a cabeça de soldadura é conduzida e os parâmetros do processo devidamente verificados.
A soldadura a laser de alumínio e aço inoxidável permite realizar soldaduras estreitas, estéticas e repetíveis com um aporte de calor limitado. No entanto, o resultado final não depende apenas da potência do equipamento. A preparação da superfície, o encaixe das peças, o gás de proteção, a forma de condução da cabeça de soldadura e os parâmetros do processo devidamente verificados são igualmente importantes.
Este guia mostra em que difere a soldadura a laser de alumínio da soldadura de aço inoxidável, como preparar o material e quais os sinais que indicam a necessidade de corrigir as configurações. As orientações aqui apresentadas têm caráter tecnológico. Os parâmetros de funcionamento devem ser determinados através de ensaios para o material, junta e equipamento específicos, de acordo com as instruções do fabricante e com as procedimentos em vigor na unidade de produção.
Em que consiste a soldadura a laser?
No processo de soldadura a laser, um feixe de energia concentrado aquece o material na zona de junção até uma temperatura que permite a formação da solda. Em comparação com muitos métodos de arco, o laser pode criar uma zona estreita de influência térmica e permitir que o processo decorra rapidamente. Na prática, isto ajuda a limitar as deformações, mas não as elimina automaticamente — o resultado é determinado, entre outros fatores, pela geometria da peça, pela fixação, pela energia linear e pela sequência de soldadura.
Um aparelho de soldadura a laser manual permite normalmente ajustar a potência, a velocidade de deslocamento, a amplitude de oscilação do feixe, a posição do foco, os parâmetros do gás de proteção e — dependendo do equipamento — a alimentação de fio de reforço. Estas configurações não devem ser consideradas de forma isolada. A alteração de um parâmetro afeta normalmente a penetração, a largura da soldadura, a temperatura e a tolerância da fenda.
Segurança no trabalho com uma máquina de soldadura a laser manual
A soldadura a laser requer um posto de trabalho e procedimentos de segurança adequadamente concebidos. Em sistemas com feixe acessível, os riscos podem incluir radiação laser direta e refletida, lesões oculares e cutâneas, ignição de materiais inflamáveis, fumos de processo, metal quente e salpicos.
- utilize meios de proteção ocular adequados ao comprimento de onda e aos parâmetros do equipamento específico;
- delimite e sinalize a zona de trabalho controlada do laser, restringindo o acesso de pessoas não autorizadas;
- utilize proteções, bloqueios, interruptores de emergência e as funções de segurança previstas pelo fabricante;
- assegure uma extração eficaz dos fumos de soldadura e ventilação geral;
- remova ou proteja os materiais inflamáveis da zona de risco;
- Permita que apenas operadores com formação adequada realizem o trabalho e siga o manual de instruções da máquina.
Os parâmetros do processo só devem ser definidos após a preparação de um local de trabalho seguro. Boas configurações não substituem a proteção do operador nem a avaliação de riscos.
Soldadura a laser de alumínio – preparação do material
O alumínio dissipa rapidamente o calor e forma uma camada natural de óxido. O óxido de alumínio tem características diferentes das do material de base; por isso, a sujidade e os resíduos de óxidos podem comprometer a estabilidade do processo e aumentar o risco de porosidade. A limpeza da junta é aqui particularmente importante.
Antes de iniciar o trabalho
- remova óleo, lubrificante, humidade, poeira e resíduos de usinagem;
- prepare as arestas utilizando o método adequado para a liga em questão e de acordo com a documentação tecnológica;
- utilize escovas e ferramentas destinadas exclusivamente ao alumínio, para não transferir impurezas;
- mantenha o fio de reforço limpo, caso seja utilizado;
- posicione as peças de forma a que a folga da junta se enquadre nas possibilidades do processo.
O laser reage bem a um encaixe preciso. Uma fenda demasiado grande ou irregular pode levar ao afundamento da soldadura, à falta de continuidade ou à necessidade de utilizar fio de adição e uma estratégia diferente de orientação do feixe.
Soldadura a laser de aço inoxidável – preparação do material
A aço inoxidável permite frequentemente obter soldaduras a laser muito estéticas, especialmente em chapas finas e perfis. No entanto, requer proteção contra a contaminação por ferro, uma cobertura de gás adequada e controlo da quantidade de calor, para limitar as descolorações e o impacto na resistência à corrosão da superfície.
Boas práticas de preparação
- desengordure a superfície e remova o pó, as impressões digitais e os resíduos da película protetora;
- utilize ferramentas abrasivas e escovas destinadas exclusivamente ao aço inoxidável;
- evite o contacto com mesas, grampos e ferramentas contaminadas, anteriormente utilizadas para aço comum;
- garanta uma fixação estável, especialmente no caso de chapas finas suscetíveis a ondulações;
- após a soldadura, avalie a necessidade de limpeza, decapagem ou passivação, de acordo com os requisitos da peça.
Como selecionar as configurações de um equipamento de soldadura a laser?
Não existe um conjunto único de parâmetros para o alumínio ou para o aço inoxidável. As configurações são influenciadas, entre outros fatores, pelo tipo e espessura do material, tipo de liga, construção da junta, folga, posição de soldadura, potência da fonte, características do cabeçote, focagem, oscilação, tipo de fio utilizado e gás de proteção.
Os parâmetros mais importantes do processo
| Parâmetro | Significado | Sintomas de uma configuração demasiado baixa ou insuficiente | Sinais de ajustes demasiado elevados ou excessivos |
|---|---|---|---|
| Potência do laser | Influencia a quantidade de energia fornecida à junta | Ausência de fusão, junta instável, ligação incompleta | Fusão excessiva, afundamento, descoloração ou deformações |
| Velocidade de avanço | Determina, em parte, a energia linear | A uma velocidade demasiado elevada: fusão insuficiente | Se a velocidade for demasiado baixa: aquecimento excessivo e cordão de soldadura largo |
| Largura da oscilação | Influencia a largura do traço e a tolerância da junta | Cobertura insuficiente da fenda ou humedecimento incompleto das arestas | Junta demasiado larga, energia excessiva fora do eixo da junta |
| Posição do foco | Influencia a distribuição de energia na zona de soldadura | Concentração insuficiente de energia no local pretendido | Concentração excessiva ou instabilidade do processo, dependendo da configuração |
| Gás de proteção | Protege o banho de fusão e a zona circundante da soldadura | Oxidação, porosidade, descoloração e superfície instável da soldadura | A turbulência pode perturbar a cobertura e aspirar ar |
O método mais seguro de seleção consiste em partir dos dados do fabricante do equipamento ou de um procedimento aprovado e, em seguida, realizar ensaios em material com a mesma espessura e tipo. Altere os parâmetros um a um, registe os resultados e avalie a penetração, a face, a aresta, as deformações e a repetibilidade.
Alumínio e aço inoxidável – orientações para a seleção
O alumínio requer normalmente um equilíbrio energético diferente do do aço inoxidável com a mesma espessura, uma vez que dissipa calor de forma intensa. A aço inoxidável é mais suscetível ao sobreaquecimento visível e à formação de descolorações, pelo que o controlo da energia linear e da proteção a gás reveste-se de particular importância. Não se deve transferir o programa de um material para outro sem realizar ensaios tecnológicos.
Problemas típicos na soldadura a laser de alumínio
Porosidade da soldadura
A porosidade pode estar relacionada com humidade, óleo, sujidade, óxidos, proteção gasosa inadequada ou com as propriedades de uma liga específica. Deve começar-se por limpar novamente o material, verificar os materiais de adição e verificar as condições de alimentação de gás.
Falta de penetração ou falta de união das bordas
A causa pode ser uma energia linear demasiado baixa, velocidade excessiva, focagem incorreta, folga demasiado grande ou condução incorreta do cabeçote. A correção deve ser efetuada gradualmente, após verificação prévia do encaixe da junta.
Fusão excessiva e afundamento da soldadura
Este sintoma pode indicar uma energia excessiva aplicada ao material, um avanço demasiado lento ou uma estratégia de oscilação inadequada. É também importante avaliar se a geometria da junta requer fio adicional ou outro tipo de preparação das arestas.
Fissuras
Algumas ligas e configurações de juntas são mais suscetíveis a fissuras a quente. Nesse caso, não basta apenas alterar a potência. É necessário verificar o tipo de material, o estado de fornecimento, a configuração da junta, o material de adição e o procedimento tecnológico.
Problemas típicos na soldadura a laser de aço inoxidável
Alterações de cor causadas pelo calor
Alterações de cor escuras, azuis ou violetas podem indicar aquecimento excessivo, proteção a gás insuficiente ou orientação incorreta do fluxo de gás em relação ao local da soldadura. Dependendo dos requisitos da peça, poderá ser necessária uma limpeza química ou mecânica posterior, ou ainda uma passivação, de acordo com o procedimento adequado.
Deformação de chapas finas
O laser normalmente limita o aporte de calor, mas as peças finas podem ainda assim deformar-se. São úteis: uma fixação adequada, a sequência correta de soldadura, a redução da energia linear e a realização de ensaios numa geometria representativa da peça.
Junta irregular ou intermitente
As causas mais comuns são a presença de sujidade, uma fenda variável, um guiamento instável do cabeçote, peças de desgaste gastas ou um ajuste inadequado do foco e do gás. Em primeiro lugar, deve-se verificar a preparação da junta e só depois introduzir correções mais significativas nos parâmetros.
Contaminação da superfície com ferro
O contacto com ferramentas utilizadas para aço carbono pode transferir partículas de ferro para o aço inoxidável. Num ambiente corrosivo, isto pode prejudicar o aspeto e a resistência da superfície; por isso, a separação das ferramentas é uma boa prática de oficina.
Gás de proteção e qualidade da soldadura
O gás de proteção ajuda a limitar o contacto do metal aquecido com a atmosfera. Em muitas aplicações, utiliza-se argónio; no entanto, a escolha do gás específico, do bico, da direção de alimentação e do caudal deve basear-se nas instruções do sistema e nos ensaios realizados.
Um caudal demasiado baixo pode prejudicar a proteção, enquanto um caudal demasiado elevado nem sempre melhora o resultado — pode causar turbulências e a aspiração de ar do ambiente. O que importa não é apenas o valor do caudal, mas também a pureza do gás, a estanqueidade da instalação, o estado das tubagens e o posicionamento correto do bico em relação ao banho de fusão.
Ensaios tecnológicos e controlo de qualidade
Antes de iniciar a produção, realize uma série de ensaios em material correspondente à peça real. A avaliação não deve limitar-se ao aspeto da superfície. Dependendo dos requisitos, convém verificar também a fusão, a geometria da secção transversal, a eventual porosidade, as deformações e a resistência da junta.
- Prepare amostras do mesmo tipo e espessura de material.
- Desengordure e prepare as superfícies da mesma forma que na produção.
- Defina o ponto de partida de acordo com as instruções do equipamento ou com o procedimento.
- Altere um único parâmetro e registe o resultado.
- Avalie a soldadura visualmente e através de um método adequado à qualidade exigida.
- Apenas aprove as configurações depois de obter resultados repetíveis.
Numa produção com foco na qualidade, vale a pena elaborar ou aplicar as instruções tecnológicas adequadas e as regras de qualificação do processo exigidas para o setor, cliente ou projeto em questão.
Quando é que uma máquina de soldadura a laser é uma boa escolha?
A tecnologia a laser revela-se eficaz na produção em que a estética da soldadura, a redução de deformações, a repetibilidade e o tempo de processamento reduzido são fatores determinantes. Pode revelar-se particularmente útil para espessuras finas e médias, juntas bem preparadas e séries de peças com geometria estável.
No entanto, nem sempre substitui os processos TIG, MIG ou MAG. No caso de fendas largas, secções transversais muito espessas, requisitos específicos dos materiais ou trabalho em condições difíceis de controlar, o método de arco pode ser mais adequado ou servir de complemento ao processo. A escolha deve basear-se num ensaio tecnológico e na qualidade esperada, e não exclusivamente na potência declarada do equipamento.
FAQ – perguntas mais frequentes
O alumínio requer uma potência superior à do aço inoxidável?
Muitas vezes requer um equilíbrio energético diferente devido à elevada condutividade térmica, mas não é possível determinar as configurações apenas com base no nome do material. A espessura, a liga, a fenda, a cabeça de soldadura, a velocidade e a estratégia de soldadura também são fatores determinantes.
É sempre necessário um fio auxiliar para soldar alumínio?
Nem sempre. A decisão depende da estrutura da junta, da fenda, da geometria esperada da soldadura, da espessura e dos requisitos de qualidade. O fio pode ser necessário quando é preciso preencher a fenda ou obter uma forma específica da soldadura.
Por que razão o aço inoxidável muda de cor após a soldadura a laser?
As alterações de cor estão normalmente relacionadas com a energia térmica e a proteção a gás. É necessário verificar a pureza, o fluxo de gás, o alinhamento da cabeça de soldadura e os parâmetros. Dependendo da finalidade da peça, pode ser necessária uma limpeza ou passivação posterior.
É possível copiar as configurações de outra máquina de soldadura a laser?
Não se deve fazer isso sem realizar testes prévios. As diferenças na fonte, na cabeça de soldadura, na ótica, no software, no estado das peças de desgaste, no gás e na geometria da junta podem alterar significativamente o resultado.
Resumo
A soldadura a laser de alumínio e aço inoxidável pode garantir uma elevada estética e repetibilidade das soldaduras, mas requer o controlo de todo o processo. O alumínio requer um cuidado especial na remoção de impurezas e óxidos, enquanto o aço inoxidável necessita de proteção contra o sobreaquecimento, descolorações e contaminação por ferro.
Os aspetos mais importantes são: um local de trabalho seguro, a limpeza do material, um encaixe estável, a escolha correta do gás, ensaios tecnológicos e a documentação das configurações aprovadas. Só a combinação destes elementos permite tirar partido das capacidades da máquina de soldadura a laser na produção.
