


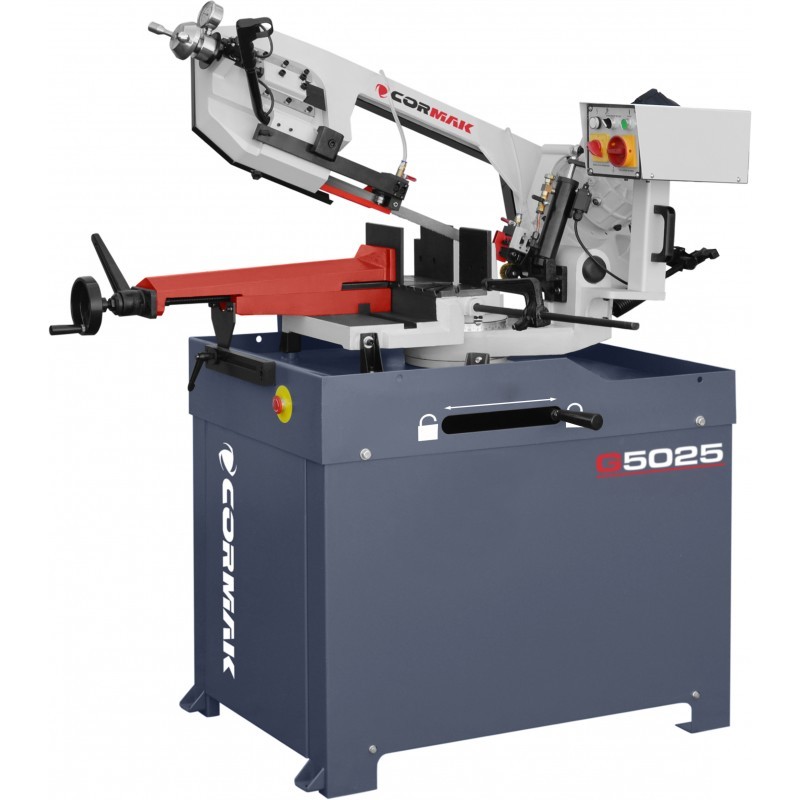
As serras de fita para metal são equipamento essencial em oficinas e unidades de produção. Para obter um corte limpo, uma longa vida útil da fita e um funcionamento estável da máquina, é fundamental selecionar corretamente os parâmetros de acordo com o tipo de material. Os fatores mais importantes são a velocidade da fita, a velocidade de descida do braço, a tensão da fita e a escolha do dentado.
Serra de fita para metal – como escolher os parâmetros de corte de acordo com o tipo de material | Blog - CORMAK
As serras de fita para metal são equipamento básico em oficinas e fábricas. Para obter um corte limpo, uma longa vida útil da fita e um funcionamento estável da máquina, é fundamental selecionar corretamente os parâmetros de acordo com o tipo de material. Os fatores mais importantes são a velocidade da fita, a velocidade de descida do braço, a tensão da fita e a escolha do dentado.
1. Velocidade da fita – a base de um corte eficaz
A velocidade da fita (m/min) deve ser ajustada à dureza do material:
- aço de construção – normalmente 40–80 m/min,
- aço inoxidável – 20–50 m/min (mais lenta, para limitar o sobreaquecimento),
- alumínio e metais não ferrosos – 80–150 m/min,
- aços para ferramentas – frequentemente abaixo de 40 m/min.
Uma velocidade demasiado elevada provoca sobreaquecimento e desgaste rápido da fita; uma velocidade demasiado baixa prolonga o tempo de corte e prejudica a qualidade da superfície.
2. Velocidade de descida do braço – equilíbrio entre rendimento e durabilidade da fita
A velocidade de descida do braço determina a rapidez com que o material é pressionado contra a fita. Deve ser:
- menor para materiais duros,
- maior para ligas macias (por exemplo, alumínio).
Uma velocidade de descida do braço demasiado elevada leva ao encravamento e à quebra dos dentes, enquanto uma velocidade demasiado baixa provoca atrito em vez de corte.
3. Escolha do passo dos dentes (TPI)
A regra é simples: quanto mais fino for o material, mais fina deve ser a dentadura.
- perfis e tubos finos – 10–14 TPI,
- barras maciças de espessura média – 6–10 TPI,
- secções transversais grandes e maciças – 3–6 TPI.
Durante o corte, devem estar a trabalhar simultaneamente pelo menos 2–3 dentes.
4. Arrefecimento e lubrificação
Durante o corte de aço e aço inoxidável, recomenda-se a utilização de líquido de refrigeração. Este reduz a temperatura, melhora a qualidade da superfície e prolonga a vida útil da fita. O alumínio pode frequentemente ser cortado a seco, mas em secções transversais grandes, a refrigeração também é aconselhável.
5. Tensão e guiamento da fita
A tensão correta da fita evita que esta saia dos rolos e garante um corte reto. Uma tensão demasiado baixa provoca ondulações na linha de corte, enquanto uma tensão demasiado alta aumenta o risco de ruptura da fita.
Exemplos de seleção de parâmetros
- Eixo de aço Ø60 mm: 50 m/min, avanço moderado, fita 6–8 TPI.
- Perfil de alumínio de parede fina: 120 m/min, avanço maior, fita 10–14 TPI.
- Barra de aço inoxidável Ø40 mm: 30–40 m/min, avanço reduzido, fita 8–10 TPI + líquido de arrefecimento.
6. Produtos recomendados
1. Serra de fita, serra de fita para metal CORMAK G5025
2. Serra de fita, serra de fita para metal CORMAK HBS320
3. Serra de fita para metal CORMAK S200R Manual
4. Serra de fita para metal CORMAK MCB350HD
Resumo
A seleção dos parâmetros numa serra de fita depende principalmente da dureza e da secção transversal do material. A velocidade adequada, o avanço/descida do braço e o dentado da fita determinam a qualidade do corte e a durabilidade da ferramenta. As modernas serras de fita CORMAK permitem um ajuste preciso dos parâmetros, o que facilita a adaptação das configurações a qualquer tipo de metal.
