


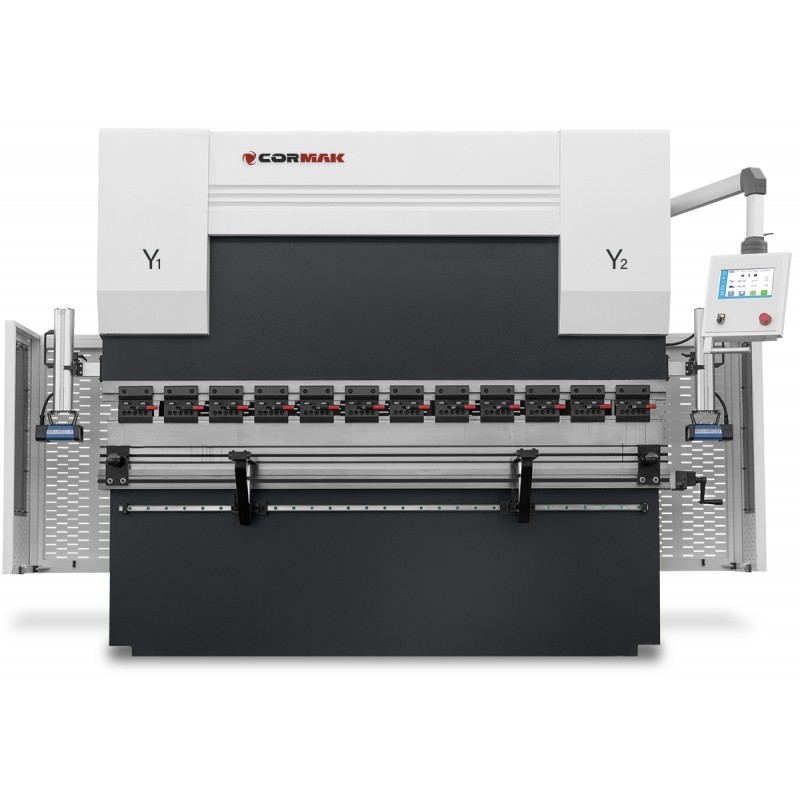
A calibração da prensa de dobra é um processo fundamental para garantir dobras precisas, repetibilidade da produção e uma longa vida útil da máquina. A preparação adequada e o ajuste preciso dos eixos e dos sistemas de acionamento têm um impacto direto na qualidade das peças acabadas. Apresentamos abaixo um guia detalhado sobre como realizar a calibração passo a passo, com base nas melhores práticas industriais e nas soluções tecnológicas da marca CORMAK.
Preparação e calibração da prensa de dobra CNC – guia completo | CORMAK
A calibração da prensa de dobra é um processo fundamental para garantir dobras precisas, repetibilidade da produção e longa vida útil da máquina. A preparação adequada e o ajuste preciso dos eixos e dos sistemas de acionamento têm um impacto direto na qualidade das peças acabadas. Apresentamos abaixo um guia detalhado sobre como realizar a calibração passo a passo, com base nas melhores práticas industriais e nas soluções tecnológicas da marca CORMAK.
Preparação – a base de uma calibração precisa
Uma calibração correta começa com a preparação da máquina e do ambiente de trabalho. Garantir a limpeza, a estabilidade e a total prontidão do sistema é condição essencial para medições precisas e resultados duradouros.
Compreender as características da prensa de dobra
- Prensas de dobra hidráulicas – requerem controlo regular do nível de óleo e da pressão, devido às bombas de caudal constante.
- Prensas servohidráulicas – utilizam bombas controladas por servomecanismo, com feedback proveniente de encoders lineares.
- Prensas totalmente elétricas – eliminam a hidráulica, utilizando servomotores e parafusos de esferas para uma sincronização máxima dos eixos.
A compreensão do tipo de sistema permite selecionar os procedimentos de calibração adequados e determinar os parâmetros que requerem especial atenção.
Ferramentas de medição e preparação do equipamento
Antes de iniciar a calibração, prepare:
- Calibre digital (precisão de ±0,02 mm)
- Medidores de pino com base magnética
- Barras de medição retas (mín. 1 m de comprimento)
- Conjunto de calibres de folga (a cada 0,02 mm)
- Blocos de referência e um transferidor de ângulos de precisão (±0,5°)
Realize um aquecimento de 30 a 60 minutos dos sistemas hidráulicos ou um teste de funcionamento dos servoacionamentos. Antes da calibração, desligue a alimentação, bloqueie o acionamento e limpe as superfícies de trabalho.
Passo 1: Inspeção da máquina
Inspeção visual e mecânica
- Remova o pó e a sujidade das superfícies de trabalho e das guias.
- Inspecione a estrutura, a base e os cilindros hidráulicos quanto a fissuras ou folga.
- Certifique-se de que todos os parafusos de fixação e juntas estão apertados.
- Verifique a limpeza das ferramentas e o funcionamento dos dispositivos de segurança (botões de emergência, sensores).
Teste de capacidade de resposta
- Efetue alguns ciclos manuais do pistão e do amortecedor.
- Verifique a fluidez do movimento e a ausência de atrasos.
- Certifique-se de que a máquina está nivelada e responde aos comandos CNC.
Passo 2: Calibração da geometria
Paralelismo do deslizador (eixos Y1/Y2)
- Aplique uma régua de medição com borda reta na mesa da prensa.
- Baixe lentamente o pistão até que ele entre em contacto com a régua.
- Meça os desvios em cinco pontos (centro, quartos, extremidades).
- Ajuste os parafusos dos cilindros hidráulicos até que as diferenças não excedam 0,02 mm/m.
Posicionamento do batente traseiro (eixo X)
- Coloque o batente na posição inicial e meça a distância em relação à matriz.
- Repita as medições em diferentes posições.
- Se as diferenças excederem 0,1 mm, ajuste os parafusos de guia e volte a medir.
Passo 3: Compensação da flexão (eixo V)
A compensação da coroa (convexidade) elimina os erros resultantes da flexão da base durante a dobragem de chapas grossas. Na prensa CNC CORMAK, isto é feito automaticamente através de microcorreções da força de pressão.
- Faça dobras de teste a um ângulo de 90° em aço de 2 mm.
- Meça os ângulos em três pontos – centro e extremidades.
- Compense os desvios utilizando botões, cunhas ou no sistema CNC.
- Repita até que as diferenças não excedam ±0,5°.
Passo 4: Montagem das ferramentas e teste de dobragem
- Monte o punção e a matriz, certificando-se de que não há folga.
- Verifique com um calibrador de folga a folga entre as ferramentas – 0,8–1,2× a espessura do material.
- Realize testes de dobragem em três posições e meça os ângulos.
- Todos os resultados dentro do limite de ±0,5° indicam uma calibração correta.
Passo 5: Teste de produção e documentação
- Realize 20–30 tentativas de dobragem em condições de produção, medindo os ângulos a cada 5–10 ciclos.
- Registe os dados no relatório: ângulo, material, espessura, data e operador.
- Se a variação do ângulo exceder ±0,5°, verifique a estabilidade da temperatura e a limpeza do sistema.
Calendário de manutenção
- Diariamente: limpeza e verificação da fluidez do movimento do amortecedor, verificação da pressão.
- Mensalmente: teste de geometria utilizando placas de referência.
- Trimestralmente: calibração completa, especialmente em regime de turnos múltiplos.
Produtos populares
1. Prensa de dobra hidráulica CORMAK CNC SERVO EURO PB 40x1600
2. Prensa de dobra hidráulica CORMAK CNC SERVO EURO PB 80x2000
3. Prensa de dobra hidráulica CORMAK CNC SERVO EURO PB 100x2500
Resumo
A calibração da prensa de dobra é um investimento na qualidade e na fiabilidade do processo de produção. Uma prensa CORMAK devidamente calibrada garante ângulos de dobra repetíveis, reduz a quantidade de resíduos e minimiza a necessidade de correções. Graças a sistemas CNC avançados e sistemas servomecânicos de precisão, as máquinas CORMAK mantêm a estabilidade da calibração mesmo em ciclos de trabalho intensivos e com vários turnos.
